Стальной лист кажется простым материалом ровно до тех пор, пока не приходится заказывать его для реального объекта. В заявке появляются толщина, марка стали, размеры, масса партии, требования к поверхности и резке. Ошибка в одном параметре способна обернуться перерасходом металла, сложной сваркой или переделкой деталей. Поэтому разумный выбор начинается не с сравнения цен, а с понимания условий, в которых будет работать будущая конструкция.
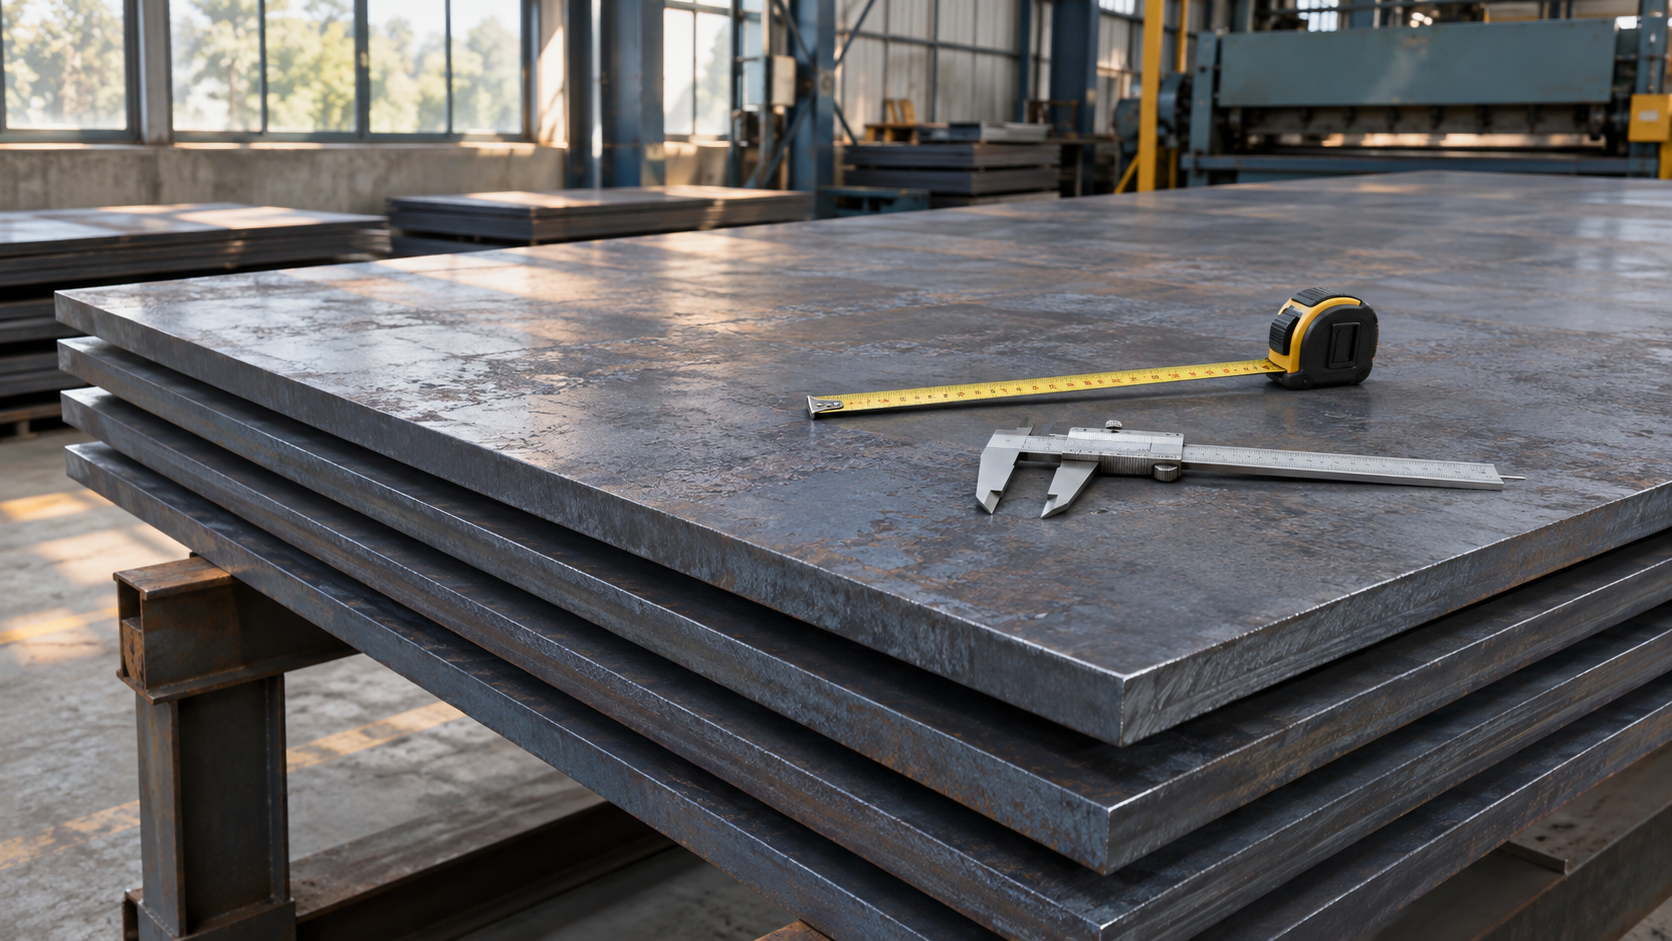
Горячекатаный прокат получают при высокой температуре: нагретую заготовку пропускают через валки, постепенно доводя до нужной толщины. Такой способ позволяет выпускать листы широкого диапазона размеров, в том числе толстые, рассчитанные на серьёзную нагрузку. Поверхность получается менее гладкой, чем у холоднокатаного аналога, зато материал удобен для сварных каркасов, опор, настилов, закладных элементов, корпусов оборудования и многих строительных деталей.
Где горячекатаный лист действительно уместен
Главное достоинство материала — универсальность. Его применяют там, где важны прочность, свариваемость и доступность разных толщин, а зеркальная поверхность не является обязательным условием. Например, из листа делают косынки и фасонки для металлоконструкций, основания станков, элементы резервуаров, лестничные площадки, борта, технологические кожухи и заготовки для последующей механической обработки.
При подборе удобно заранее посмотреть доступный Лист г/к по толщине, ширине, длине и марке стали. Но одного совпадения размеров недостаточно: нужно учитывать расчётную нагрузку, температуру эксплуатации, влажность, способ соединения деталей и припуск на обработку. Для ответственного изделия параметры обычно задаёт конструктор, а закупщик проверяет, можно ли получить нужную позицию без неоправданно дорогой индивидуальной резки.
Пять параметров, которые определяют выбор
Толщина и допустимые отклонения
Толщина влияет и на несущую способность, и на массу конструкции. Брать лист «с запасом» не всегда выгодно: лишние миллиметры увеличивают стоимость каждой детали, нагрузку на фундамент и расходы на перевозку. Слишком тонкий материал, напротив, может прогибаться, коробиться при сварке или не выдерживать локальных усилий. Ориентироваться следует на расчёт, а не на привычную позицию со склада.
Важно уточнить, какая точность прокатки предусмотрена документацией. Номинальное значение и фактическая толщина могут различаться в пределах допуска стандарта. Для обычного каркаса это часто некритично, а для сопрягаемых деталей, гибки по точному радиусу или обработки на станке отклонения уже имеют значение.
Марка стали
Марка определяет прочность, пластичность, свариваемость и поведение металла при низкой температуре. Распространённые конструкционные стали подходят для типовых деталей и сварных узлов, но для наружных конструкций в холодном климате, сосудов или нагруженных элементов могут потребоваться другие характеристики. Самостоятельно заменять указанную в проекте марку похожей по названию не стоит: химический состав и механические свойства должны подтверждаться документами.
Формат листа и раскрой
Цена тонны не показывает, сколько в итоге будет стоить полезная деталь. Иногда более дорогой лист подходящего формата даёт меньше отходов и оказывается экономичнее дешёвого стандартного размера. Перед заказом полезно составить карту раскроя: расположить заготовки с учётом ширины реза, технологических перемычек и направления прокатки, если оно важно для последующей гибки.
Состояние поверхности
На горячекатаной поверхности обычно присутствует окалина. Для скрытого силового элемента она не мешает, если материал затем очищают и защищают от коррозии. Перед окрашиванием, сваркой ответственных швов или нанесением покрытия поверхность подготавливают выбранным технологией способом. Требовать декоративной гладкости от такого проката бессмысленно: если внешний вид принципиален, нужно сравнить альтернативные материалы и объём дополнительной обработки.
Документы и прослеживаемость
Для строительного или производственного проекта важен не только сам металл, но и подтверждение его характеристик. В комплект поставки могут входить сертификат качества, сведения о плавке, стандарте изготовления и результатах испытаний. Перечень документов лучше согласовать до оплаты, особенно если объект проходит технический надзор.
Быстрое сравнение вариантов
Разные виды листового проката решают разные задачи. Краткое сравнение помогает не переплачивать за свойства, которые не будут использоваться, и не требовать от материала невозможного.
| Вариант | Сильная сторона | Типичное применение | Что учесть |
|---|---|---|---|
| Горячекатаный | Широкий диапазон толщин и хорошая свариваемость | Каркасы, опоры, детали машин, закладные элементы | Окалина и менее ровная поверхность |
| Холоднокатаный | Точная геометрия и аккуратная поверхность | Корпуса, штампованные и гнутые тонкие детали | Обычно дороже и представлен меньшими толщинами |
| Оцинкованный | Заводская защита от коррозии | Наружные оболочки, вентиляция, кровельные элементы | Нужно беречь покрытие при резке и сварке |
| Рифлёный | Противоскользящий рельеф | Настилы, ступени, площадки обслуживания | Рельеф увеличивает массу и влияет на очистку |
Как рассчитать потребность и не забыть о логистике
Теоретическую массу прямоугольной заготовки можно оценить по объёму и плотности стали, приблизительно равной 7850 кг/м³. Длину, ширину и толщину переводят в метры, перемножают, а затем умножают на плотность и количество деталей. Такой расчёт подходит для предварительной сметы, но заказ формируют с учётом фактического сортамента, допусков и отходов раскроя.
К полученной массе добавляют технологический запас. Его величина зависит от сложности деталей: для крупных прямоугольников отходов мало, а для фигурных элементов их доля может быть заметной. Избыточный универсальный запас тоже вреден — остатки замораживают деньги и занимают место. Лучше обсудить раскрой с производством и заказать понятный резерв для брака или корректировки проекта.
Отдельный вопрос — разгрузка. Толстый лист нельзя безопасно снять вручную. На площадке заранее готовят кран, манипулятор или погрузчик нужной грузоподъёмности, ровное место для складирования и прокладки между листами. Маршрут машины проверяют по высоте, ширине проезда и состоянию подъездной дороги.
Практический чек-лист перед заказом
Короткая сверка заявки с проектом помогает обнаружить большинство дорогих ошибок до того, как металл окажется в работе:
- уточните марку стали, стандарт и требуемую точность прокатки;
- сверьте толщину с расчётом, а длину и ширину — с картой раскроя;
- зафиксируйте допустимость замены формата или марки только письменно;
- укажите способ резки, допуски деталей и необходимость зачистки кромок;
- проверьте комплект сертификатов и требования к маркировке;
- посчитайте массу партии, число листов и ожидаемый объём отходов;
- согласуйте транспорт, время подачи и способ разгрузки;
- подготовьте сухое ровное место для хранения до запуска в производство.
Приёмка и хранение на площадке
При получении сначала сопоставляют накладную и маркировку: марку стали, размеры, количество и номера партий. Затем осматривают листы на предмет сильных вмятин, расслоений, деформации и повреждений кромок. Поверхностная ржавчина и окалина оцениваются с учётом дальнейшей технологии, но глубокие дефекты нельзя оставлять без внимания. Если есть спор, состояние фиксируют до резки и перемещения материала.
Хранят прокат на устойчивых подкладках, не допуская контакта с грунтом и скопления воды. Пачка должна иметь опору в нескольких точках, иначе листы могут прогнуться. В закрытом складе важно исключить конденсат, а на временной открытой площадке — обеспечить вентиляцию под укрытием. Плотно завернутая плёнка без воздухообмена иногда удерживает влагу и ускоряет коррозию вместо защиты.
Итог: выбирать нужно не лист, а готовое решение
Грамотная закупка горячекатаного листа объединяет конструкторский расчёт, разумный раскрой, подтверждённое качество и продуманную доставку. Если оценивать только цену за тонну, легко потерять экономию на отходах, доработке поверхности или срочной аренде техники. Когда же параметры заявки связаны с назначением детали, материал приходит на площадку готовым к понятному технологическому маршруту.
Лучший результат даёт простой порядок: сначала определить нагрузку и условия работы, затем выбрать марку и толщину, после этого оптимизировать формат и только в конце сравнивать коммерческие предложения. Такой подход снижает риск переделок и помогает получить ровно тот объём металла, который действительно пойдёт в дело.